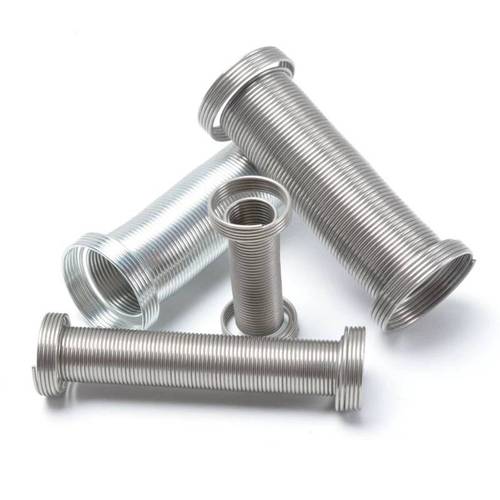
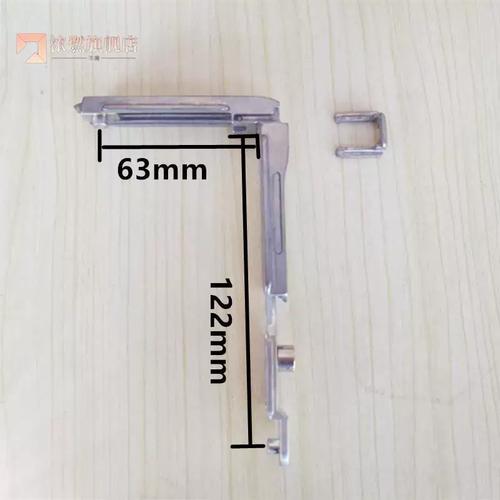
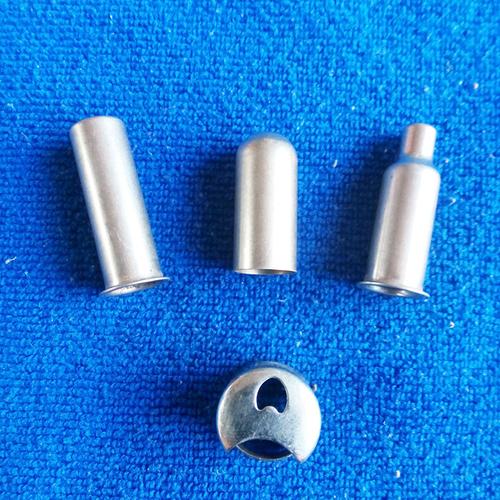
五金工具零件砂铸铝 从翻砂工艺到定制化铸铝件的全面指南
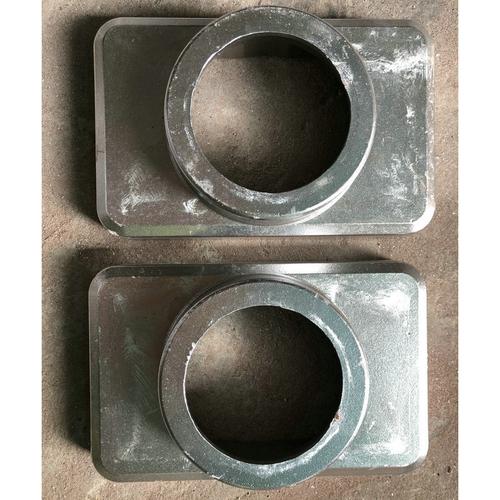
五金工具零件在机械制造、建筑装修、汽车维修等领域应用广泛,其中砂铸铝(翻砂铸铝)因其成本低、适应性强、可生产复杂形状零件而成为主流工艺之一。本文将围绕五金工具零件砂铸铝、铸铝件翻砂、铸铝件定制及五金件,系统介绍其工艺流程、优势、应用场景与定制要点,帮助您全面了解这一传统而实用的制造方式。
一、什么是砂铸铝(翻砂铸铝)?
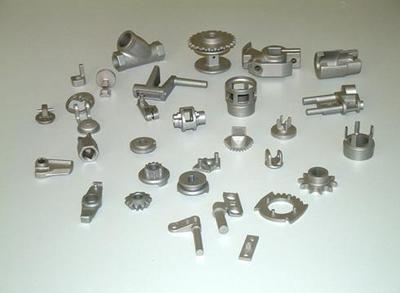
砂铸铝,又称翻砂铸铝,是一种以型砂为造型材料,将熔融铝液浇注到砂型中,冷却后获得铝铸件的铸造方法。它适用于各种规格的五金工具零件,从小型手柄、支架到大型机械壳体均可生产。翻砂工艺的核心在于:先制作与零件形状一致的模具(木模或金属模),再将型砂紧实地包裹模具形成砂型,取出模具后得到型腔,最后浇注铝液。
二、五金工具零件砂铸铝的工艺流程
- 模具制作:根据五金件图纸制作木模或金属模,考虑收缩率(通常铝为1.0%~1.3%)和加工余量。
- 造型与制芯:使用黏土砂或树脂砂,通过手工或机器造型,形成砂型和砂芯(用于内腔)。
- 熔炼铝液:常用材料为ZL101、ZL102、ZL104等铸造铝合金,在坩埚炉或感应炉中熔化,并进行精炼除气。
- 浇注:将铝液温度控制在680~750℃,平稳浇入砂型,避免卷气夹渣。
- 冷却与落砂:自然冷却后,打碎砂型取出铸件,清理浇冒口和粘砂。
- 后续处理:根据需要进行热处理、喷砂、机加工(如钻孔、攻丝、磨削)以达到五金件的尺寸精度。
三、翻砂铸铝件的优势与特点
- 成本低廉:型砂可重复使用,模具费用远低于压铸或精密铸造,适合中小批量生产。
- 设计灵活:可生产形状复杂、有内腔的铸铝件,如异形五金工具外壳。
- 尺寸范围广:单件重量从几十克到几十公斤均可,壁厚可薄至2.5mm。
- 材料适应性好:适用于各种铝硅合金,可通过热处理提高强度。
- 生产周期短:简单模具几天即可完成,适合样品试制与快速迭代。
四、铸铝件定制的关键考虑点
定制五金件翻砂铸铝时,建议与供应商明确以下内容:
- 材料牌号:如ZL102(高硅,耐磨但不热处理强化)、ZL104(强度好,可时效硬化)等,根据力学性能与耐蚀性选择。
- 精度要求:砂铸铝一般尺寸公差为CT8~CT10,重要配合面需预留加工余量。
- 表面要求:烤漆、喷塑、阳极氧化或电镀都需要注明,以便调整铸造表面质量。
- 最小壁厚与圆角:避免尖锐棱角造成应力集中或浇不足,建议最小壁厚2.5~4mm,圆角R2~R5。
- 批量与交期:样品可木模手工造型,量产推荐金属模或树脂砂机器造型以稳定质量。
- 后处理需求:是否需机加工、钻孔、配作牙孔、动平衡测试等。
五、典型五金工具零件砂铸铝应用举例
- 手动工具手柄、锤头壳体
- 电动工具齿轮箱体、端盖
- 夹具底板、定位块
- 建筑五金:窗锁壳体、拉手连接件
- 园艺工具:剪刀柄、喷头主体
六、常见缺陷及预防
- 气孔:铝液精炼不足或型砂透气性差,应控制熔炼温度并增加排气孔。
- 缩松:浇冒口设计不当,需优化补缩系统。
- 夹渣:浇注时氧化皮进入,使用过滤器并挡渣。
- 粘砂:砂型涂料未涂好或铝液温度过高,应刷涂料并控制温度。
七、选择砂铸铝定制厂家的建议
寻找五金件铸铝件定制供应商时,注意考察:
- 是否有经验的模具师傅和造型工
- 熔炼设备与光谱检测能力
- 后加工设备:铣床、钻床、CNC
- 质量认证(如ISO 9001)
- 可提供样品与小批量试产
五金工具零件砂铸铝是一项兼具经济性与灵活性的制造方案。通过理解翻砂铸铝工艺流程、定制要求和常见质量问题,采购商与设计师能更好地对接生产,获得高性价比的铝铸件。无论是铸造维修用零件,还是批量定制新型五金件,翻砂铸铝都值得优先考虑。
如若转载,请注明出处:http://www.ksamj.com/product/38.html
更新时间:2026-10-07 01:02:58